价 格
订货量
¥1.68万
1 - 1
¥1.58万
价格为商家提供的参考价,请通过"获取最低报价"
获得您最满意的心理价位~
≥2
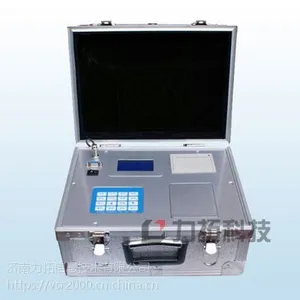
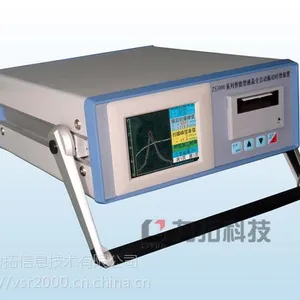
| 加工定制:否 | 品牌:力拓 | 型号:zs3000 |
| 产品用途:消除残余应力 | 产品别名:应力机 | 节电设备类型:工业节能设备 |
| 规格:zs3000k1 |

振动时效之所以能够部分地取代热时效,是由于该项技术具有一些明显的特点。振动时效的几个重要参数是:“支撑点、振型、激振点、加速度、固有频率、时间”其中振动加速度、共振频率、共振时间是决定工艺效果的主要参数。
1.机械性能***提高
经过振动处理的构件其残余应力可以被消除20%~80%左右,高拉应力区消除的比低应力区大。因此可以提高使用强度和疲劳寿命,降低应力腐蚀。
可以防止或减少由于热处理、焊接等工艺过程造成的微观裂纹的发生。
可以提高构件抗变形的能力,稳定构件的精度,提高机械质量。
2.适用性强
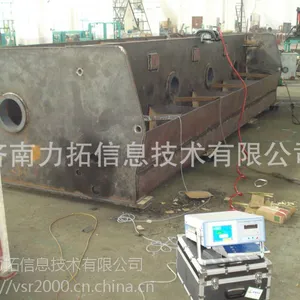
由于设备简单易于搬动,因此可以在任何场地上进行现场处理。它不受构件大小和材料的限制,从几十公斤到几百吨的构件都可使用振动时效技术。特别是对一些大型构件无法使用热时效处理时,振动时效就具有更加突出的优越性。
3.节省成本
振动时效只需30分钟即可进行下道工序。而热时效至少需一至二天以上,且需大量的煤油、电等能源。因此,相对于热时效来说,振动时效可节省能源90%以上,可节省费用90%以上,特别是可以节省建造大型焖火窑的巨大投资。
振动处理技术又称做振动消除应力,在我国又称做振动时效。它是将一个具有偏心重块的电机系统(称做激振器)安放在构件上,并将构件用橡皮垫等弹性物体支承,通过控制器起动电机并调节其转速,使构件处于共振状态。约经20~30分钟的振动处理即可达到调整残余应力的目的,一般累计振动时间不应超过40分钟。
振动焊接技术是在振动时效技术的基础上发展起来的,但振动焊接技术的作用明显优於振动时效技术。焊接构件的振动时效技术是对已焊接成型的构件进行处理,用以降低和均化由于焊接造成的残余应力。而振动焊接是首先将被焊构件进行振动,且边振动边焊接,直至焊完为止。这种振动是在一定频率范围内的轻微振动,其作用如下:首先,当焊缝金属在溶溶状态时,振动可以使组织发生变化,晶粒得以细化。焊缝晶粒细化必将使材料力学性能得到提高,其次在有温度作用下,焊缝处材料屈服极限很低,因此振动很容易使热应力场得到缓解,极易发生热塑性变形,而释放受约束的应变,使应力场梯度减少,故使最后的焊缝残余应力得到降低和均化、平缓,降低应力集中,提高焊接质量,因此振动焊接可以***防止焊接裂纹和变形,提高构件的疲劳寿命,增强机械性能。
公司网址 电话 0531-88904188 13325130706 孔经理