价 格
订货量
¥1.68万
1 - 2
¥1.58万
价格为商家提供的参考价,请通过"获取最低报价"
获得您最满意的心理价位~
≥3
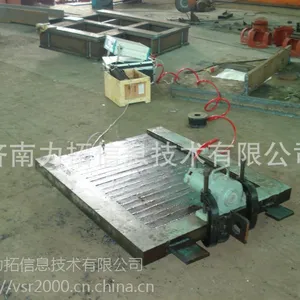
| 品牌:力拓 | 型号:zs3000k1 | 类型:ZS3000K1 |
| 最大负载:100000KG | 振动方向:全部 | 工作台尺寸:1200000mm |
| 主动机功率:2KW | 频率范围:20Hz | 振幅:50mm |
| 台体尺寸:120000mm | 电源电压:220V/HZ | 加工定制:否 |
| 用途:消除残余应力 | 精度:-1 |
7 残余应力等效值 Equivalent residual stress
各种 常见时效工艺 对比
机械加工过程中,特别是铸锻焊件,在冷热加工过程中,产生残余应力,高者在屈服极限附近。构件中的残余应力大多数表现出很大的有害作用;如降低构件的实际强度,降低疲劳极限,造成应力腐蚀和脆性断裂。并且由于残余应力的松弛,使零件产生翘曲,大大的影响了构件的尺寸精度。因此降低构件的残余应力,是十分必要的。
传统的时效方法有:热时效、振动时效、自然时效、静态过载时效、热冲击时效等。后两种方法应用较少,这里不作介绍。
自然时效(NSR)是将工件长时间露天放置(一般长达六个月至一年左右),利用环境温度的季节性变化和时间效应使残余应力释放,在温度应力形成的过载下,促使残余应力发生松弛而使尺寸精度获得稳定。由于周期太长和占地面积大,仅适应长期单一品种的批量生产和效果不理想,目前应用的较少。
热时效(TSR)是将构件由室温(或不高于150℃)缓慢、均匀加热至550℃左右,保温4~8小时,再严格控制降温速度至150℃以下出炉,达到消除残余应力的目的,可以***加工精度和防止裂纹产生。
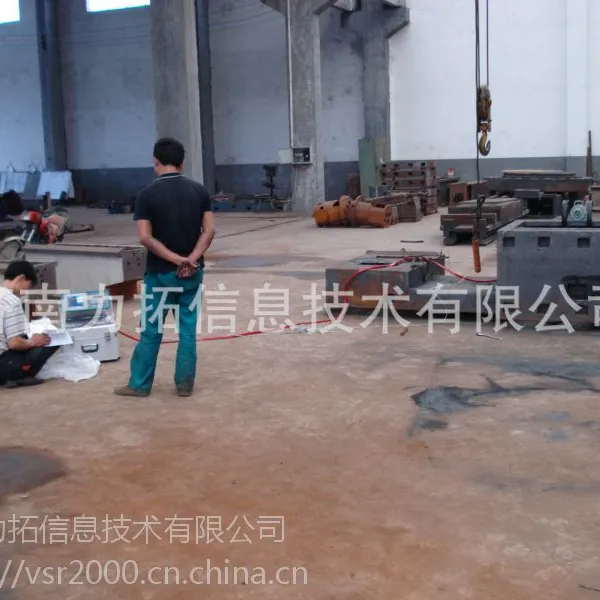
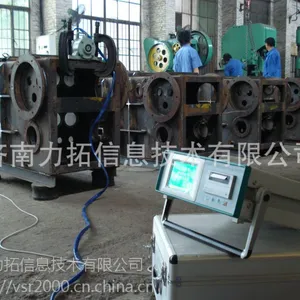
振动时效(VSR)又称振动消除应力法,是将工件(包括铸件、锻件、焊接构件等)在其固有频率下进行数分钟至数十分钟的振动处理,以振动的形式给工件施加附加应力,当附加应力与残余应力叠加后,达到或超过材料的屈服极***,工件发生微观或宏观塑性变形,从而降低和均化工件内的残余应力,使尺寸精度获得稳定的一种方法。这种工艺具有耗能少、时间短、***等特点。近年来在国内外都得到迅速发展和广泛应用。
1、 激振力:0-20KN
2、 调速范围:1000-8000r/min
3、 可处理工件重量:0.01-20T
4、 激振器功率:1.5KW
5、 稳速精度:±1 r/min
6、 加速度测量范围:0-199.9m/s²
7、 输入电压:AC220V 50Hz
8、 显示功能:液晶动态显示时效曲线及相关数据
9、 控制方式:全自动扫描时效,也可手动控制、半自动控制
10、 数据输出:在线打印,全中文显示各曲线标注,使打印曲线易于识别与判断